コンベヤー ベルトに穴が開いたばかりです。トップカバーに200mmの破れがあり、生産中止となった。修理方法の決定は、ほとんどの人が予想している以上に重要です。簡単なパッチを適用すれば今日から稼働できるかもしれませんが、間違った修復方法を使用すると、繰り返し障害が発生し、修復そのものよりもダウンタイムのコストが高くつく可能性があります。一般的な修理方法を評価した後、適切な機器を所有しているかレンタルできる場合、耐久性の高いゴム ベルトに対する最も信頼できるアプローチは熱加硫です。ここでは、オプションとそれぞれの操作における意味を詳しく説明します。
ゴム製コンベヤベルトの一般的な損傷の種類
コンベアベルトの損傷が同じ形状になることはほとんどありません。最も頻繁に発生する問題は、ベルトの中心に沿った縦方向の裂け、鋭利な鉱石やスクラップ金属によって引き起こされる穴、ベルトのミストラッキングによるエッジの裂け、および繰り返しの衝撃によるカバーの磨耗やえぐりです。各タイプには異なる修復戦略があります。トップカバーを貫通する穴には小さなパッチだけが必要ですが、カーカスに長い裂け目がある場合は、張力定格を回復するために完全に加硫されたスプライスが必要です。
最初の決定: 修理するか交換するか?
修理方法を選択する前に、ベルトを修理する価値があるかどうかを評価してください。被害の程度が主な要因です。裂け目がベルト幅全体に広がっている場合、またはスチールコードが破損して腐食している場合は、修理してもベルトの元の張力定格を回復することはできません。この場合、交換が唯一の安全な選択です。
使用年数や残りのカバーの厚さも考慮してください。元のカバーの厚さの 30% がすでに失われているベルトは、局所的なパッチを適用した後は良好な性能を発揮できません。対照的に、生地やコードが無傷で、ベルト幅の 20% 未満の破れは、修理の対象となります。
ゴム製コンベヤベルトの主な修理方法
ゴム製コンベヤベルトの修理には 3 つの広く使用されている方法があります。それぞれの速度、耐久性、装備コストのバランスが異なります。
熱間加硫
熱間加硫は熱間スプライシングとも呼ばれ、熱と圧力を使用して修理パッチまたはスプライスをベルト構造に硬化させます。損傷した領域を削り、新しいゴムストリップを配置し、加硫プレスで制御された熱と圧力を一定時間加えます。このプロセスにより、元のベルトとほぼ同じ強度の化学結合が形成されます。また、引き裂き、摩耗、湿気の侵入を防ぐ、清潔で均一な表面を実現します。
 熱間融着および修理用プレート加硫プレス このプレスは熱と圧力を使用してパッチをベルト構造に硬化させ、元の部分とほぼ同じ強度の結合を作成します。局所的な欠陥に最適で、引き裂きや湿気に強い、清潔で均一な表面を提供します。 製品を見る→
冷間圧着
コールドボンディングでは、熱を使わずに 2 成分の接着剤と修理パッチを使用します。迅速かつ安価で、最小限のツールを使用して現場で実行できます。しかし、債券ラインは依然として弱点となっている。高張力、激しい材料の流れ、または 80°C を超える温度下では、冷間圧着修理は多くの場合数週間以内に失敗します。小さな表面の欠陥、エッジの損傷、または恒久的な修理が計画されている間の一時的な修正として保存するのが最適です。
メカニカルファスナー
ボルト締めプレートやヒンジ付きスプライス システムなどの機械的留め具が最も迅速な方法です。修理担当者は 1 時間以内に取り付けることができ、硬化時間も必要ありません。欠点は、留め具によってジョイントが曲がり、それが緩んだり、ヘッドプーリーでトラッキングの問題を引き起こしたり、スクレーパーに引っかかったりする可能性があることです。緊急時の復旧や、低張力負荷で低速で動作するベルトに役立ちます。
修理方法の比較: 強度、ダウンタイム、コスト
以下の表は、修復アプローチを選択する際に考慮すべき主なトレードオフをまとめたものです。
| 方法 | 強さ | ダウンタイム | コスト | 最適な用途 |
|---|---|---|---|---|
| 熱間加硫 | 高い、オリジナルに近い | 冷却を含めて4~12時間 | 高額な設備投資 | 長い破れ、エッジの損傷、高張力ベルト |
| 冷間圧着 | 中等度 | 1~3時間 | 低い | 小さなカバーの欠陥、緊急パッチ |
| メカニカルファスナー | 低い to moderate | 30~60分 | 低い to moderate | 緊急仮復旧 |
熱間加硫修理のための機器の考慮事項
熱間加硫を標準化する場合は、適切な装置が重要です。ポータブル加硫プレスまたは標準プレート加硫プレスは、通常 140°C ~ 160°C の範囲の一定のプラテン温度と、修復ストリップをベルト マトリックスに押し込むのに十分なクランプ圧力を提供する必要があります。加熱プラテンの寸法は、準備された修理領域とすべての側面の少なくとも 50 mm の境界をカバーする必要があります。
圧力分散も同様に重要です。修理パッチとベルトの間に空気が溜まると水膨れや故障の原因となることがあります。あ ゴム加硫機購入ガイド は、圧力容量、加熱ゾーン制御、金型転写オプションなど、修理品質に影響を与える主要な仕様を理解するのに役立ちます。
厚いカバーの修理の場合、または空気の閉じ込めを最小限に抑える必要がある場合、真空支援加硫機を使用すると、硬化前に空気を除去することでより信頼性の高い結果が得られます。
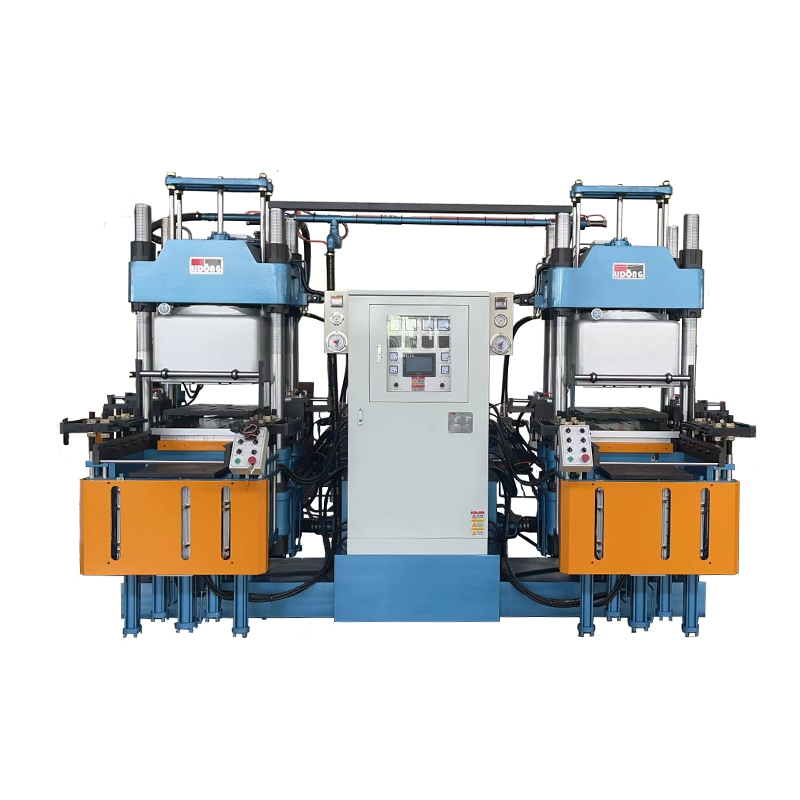 エアフリーゴム修理用真空加硫機 硬化前にエアを抜くことで厚いカバーの巻き込みを軽減し、確実な加硫を実現します。シール、ガスケット、ワイパー ストリップに適しており、製品の品質とプロセス管理が向上します。 製品を見る→
修理と交換を選択する場合
原則として、損傷領域が局所的であり、ベルトの構造補強が健全なままである場合に修理します。たとえば、100 mm の片側のサイドエッジの破れを熱間加硫することができます。ただし、破れがベルト幅の約 25% を超えている場合、1 メートルのセクションに 3 つ以上の大きな欠陥がある場合、またはベルトが同じ領域ですでに 2 回修理されている場合は、ベルトを交換する必要があります。あ 天然ゴムと合成ゴムの両方に使用できるプレート加硫プレス これにより、修理の選択肢が広がりますが、基本的な交換基準は変わりません。
信頼性の高い修理のための実践的な手順
ゴム製コンベア ベルトの熱間加硫修理を行う場合は、次の手順に従ってください。
- 損傷の正確な境界を検査してマークを付け、露出したカーカスやスチールコードが存在するかどうかを確認します。
- 損傷した領域を浅く均一な空洞に削ります。緩んだゴムやゴミをすべて取り除きます。
- 互換性のある修理ストリップまたはゴムコンパウンドを適用し、パッチが空洞よりわずかに大きいことを確認します。
- 加硫機のプラテンの間に修理エリアを配置します。ベルト製造元の推奨に従って温度と圧力を設定します。
- 所定の時間加熱サイクルを維持し、圧力を解放せずに修復物が冷えるまで待ちます。
- 余分な素材を切り取り、最初の日はベルトを低速で動かし、浮きや膨れの兆候がないか確認します。
適切な修理方法の選択は、ベルトの状態、余裕のある時間、現場にある設備によって異なります。熱間加硫は、深刻な損傷に対して最も耐久性のある選択肢であり、シームレスで完全な強度のベルト表面を復元できる唯一の方法です。ベルトを定期的に修理する場合、信頼性の高い加硫機に投資すると、ダウンタイムが減り、ベルトの寿命が長くなり、すぐに元が取れます。さまざまな加硫機械がどのように設定され、操作されるかについてさらに詳しく知りたい場合は、特定の修理シナリオについて機器のサプライヤーに相談してください。